


I. Grunnskilmálar
Hitameðferð: Ferlið við að breyta smíði málms eða ál með upphitun, halda og kælingu til að fá æskilega eiginleika.
Hjarta: Svæðið inni í vinnustykkinu sem hefur ekki áhrif á yfirborðshitameðferð og heldur venjulega upprunalegu uppbyggingu og eiginleikum.
Heildarhitameðferð: Ferlið við upphitun og kælingu vinnustykkisins í heild (svo sem slökkt, glitun).
Efnafræðileg hitameðferð: Með því að síast inn í kolefni, köfnunarefni og aðra þætti til að breyta efnasamsetningu og eiginleikum yfirborðs verksins (svo sem kolvetni, nitriding).
Samsett lag: Efnasamband myndast á yfirborðinu eftir efnafræðilega hitameðferð.
Dreifingarlag: Umbreytingarlagið sem myndast með dreifingu frumefna í fylkið við efnafræðilega hitameðferð.
Yfirborðshitameðferð: Ferli sem breytir aðeins afköstum yfirborðs vinnuhluta (svo sem há tíðni slokkunar).
Staðbundin hitameðferð: Hitameðferð á tilteknum hlutum vinnustykkisins.
Forhitunarmeðferð: Ferli (svo sem annealing, normalising) sem undirbýr sig fyrir síðari vinnslu (svo sem skurður, lokahitameðferð).
Tómarúmhitameðferð: Hitameðferðarferli þar sem upphitun er framkvæmd í lofttæmisumhverfi til að forðast oxun og decarburization.
Björt hitameðferð: Ferli við hitun í verndandi andrúmslofti eða tómarúmi til að halda yfirborði vinnustykkisins bjart og oxíðlaus.
Segulsvið hitameðferð: Hitameðferð á segulsviði til að bæta segulmagnaðir eða vélrænni eiginleika efna.
Stjórnandi andrúmsloftshitameðferð: Ferlið við að stjórna yfirborðsviðbrögðum vinnustykkisins með því að stilla gassamsetningu í ofninum (svo sem kolvetni).
Saltahitameðferð: Ferlið við að hita vinnustykkið í salta til að ná yfirborðsbreytingu (svo sem rafgreiningarbrot).
Ion Bombard Hitameðferð (Hitameðferð með ljóma losun/hitauppstreymi í plasma): Ferli við að nota jónasprengju á yfirborði vinnuhluta til að síast eða styrkja yfirborð (svo sem jón nitriding).
Hitameðferð með vökva í rúminu: Ferlið við að hita vinnustykki í vökvaðri fastan agna miðli, hitaflutningur er einsleitur og hraður.
Stöðugleiki: útrýma leifar streitu eða koma á stöðugleika í vefnum (svo sem streituléttir).
Form breytta hitameðferð (heit vélræn meðferð): Ferli sem sameinar aflögun plasts við hitameðferð (svo sem bein slökkt eftir smíð).
2.. Hitunargerð
Hitameðferðarlotan: Heildartími upphitunar, geymslu og kælingar í hitameðferðarferlinu.
Hitunarkerfi (hita forskrift): Staðlað ferli breytur eins og hitastig hitastigs, hraða og tíma.
Forhitun: Forhitun með lágum hita er framkvæmt fyrir lokahitun til að draga úr hitauppstreymi.
Upphitunartími: Tíminn sem krafist er frá upphafi hitunar til að ná markhitastiginu.
Upphitunarhraði: Hækkun hitastigs á tíma (gráðu /mín.).
Skarpskyggni: Upphitun þar sem þversnið vinnuhlutans er jafnt hitað.
Yfirborðshitun: Ferli sem aðeins hitar yfirborð vinnustykkisins (svo sem örvunarhitun).
Stjórna upphitun: Ferlið við nákvæma stjórn á hitastigi og hraða.
Hitunarmunur á hitastigi: Upphitunaraðferð sem framleiðir hitastigshlutfall í mismunandi hlutum vinnustykkisins.
Staðbundin upphitun: Hitun aðeins ákveðið svæði vinnustykkisins.
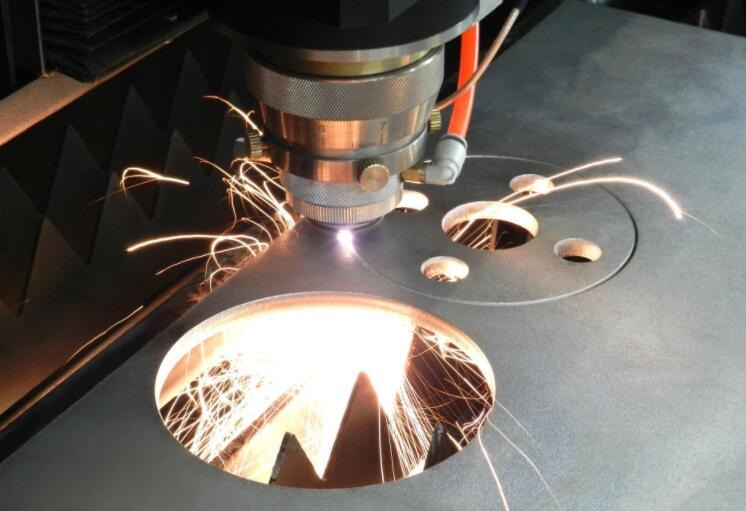
Lóðrétt hreyfing upphitun (skannar upphitun): Stöðug upphitun meðfram lengd vinnustykkisins með því að færa hitagjafa (svo sem leysirskönnun).
Snúningshitun: Vinnustykkið er hitað þegar snúningur er snúinn til að ná jöfnum upphitun.
Hitunarhitun: Hröð upphitun með miklum orkuþéttleika á stuttum tíma (td rafmagns púlshitun).
Innleiðsluhitun: Notaðu meginregluna um rafsegulvökva til að mynda hvirfilstraum á yfirborði vinnustykkisins.
Einangrun: Haltu stöðugu hitastigi eftir að hafa náð markhitastiginu til að gera vefinn einsleitan.
Árangursrík þykkt: samsvarandi þykkt vinnuhluta sem notaður er við útreikning á upphitun eða kælingu.
Austenitization: Ferlið við að hita stál yfir AC₃ eða AC₁ til að mynda austenít.
Stýrt andrúmsloft (stjórn andrúmsloft): Verndandi andrúmsloft sem stjórnar viðbrögðum vinnuhlutans með því að stilla samsetningu gassins í ofninum.
Hita frásogs andrúmsloft: Gasið (svo sem CO, H₂) sem myndast við hita frásogsviðbrögð er notað til kolvetni.
Exothermic andrúmsloft: Lofttegundir (svo sem N₂, CO₂) sem myndast með exothermic viðbrögðum eru notaðar til oxunarvörn.
Verndandi andrúmsloft: Hlutlaust eða dregur úr gasi (svo sem köfnunarefni, argon) til að koma í veg fyrir oxun eða afköst á vinnustykkinu.
Hlutlaust andrúmsloft: gasumhverfi (svo sem köfnunarefni með mikla hreinleika) sem bregst ekki efnafræðilega við vinnustykkið.
Oxandi andrúmsloft: Gas (eins og loft) sem veldur því að yfirborð vinnuhlutans oxast vegna mikils súrefnisinnihalds.
Að draga úr andrúmslofti: Inniheldur minnkandi gas (svo sem H₂, CO) til að koma í veg fyrir oxun vinnuhlutans.
3.. Kælitegund
Kælikerfi: Forskriftir kælingarmiðils, hraða, tíma og aðrar breytur.
Kælingarhraði: Hraði hitastigs lækkar á einingartíma (gráðu /s).
Loftkæling: Náttúruleg kæling í kyrru lofti.
Loftkæling: Þvinguð loftstreymi til að flýta fyrir kælingu.
Olíukæling: Olía er notuð sem kælingarmiðill (svo sem slökkt á olíu).
Vatnskæling: Vatn eða saltvatn sem kælimiðill.
Úða kælingu: Kæling á vinnustykki með því að úða vökva (svo sem vatn, fjölliða lausn).
Kælingarofn: Vinnuhlutinn er hægt og rólega kældur með ofninum (svo sem glitun).
Stjórnun á kælingu: Stjórnun á umbreytingu smíði (td kælingu) með því að stilla kælingarstærðir.
4. Greings gerð
Gráing: Upphitun yfir mikilvægum hitastigi og kólnar síðan hægt til að útrýma innra álagi eða mýkja efnið.
Endurkristöllun glæðing: Útrýmdu köldu vinnu herða og endurheimta plastleika með endurkristöllun.
Isothermal annealing: Eftir upphitun er það kælt að ákveðnu hitastigi og haldið í smá stund til að ljúka umbreytingu Pearlite.
Kúlulaga glitun: Að kúladýra karbíð og bæta vinnsluhæfni (fyrir mikið kolefnisstál).
Forvarnir gegn hvítum blettum (brotthvarf hvítra blettaplata/ofvetnunar glæðingar): útrýma hvítum blettagöllum í stáli með hægum kælingu eða ofvetnimeðferð.
Björt annealing: anneal í verndandi andrúmslofti til að viðhalda björtu yfirborði.
Milli annealing: Mýking annealing sem gerð var við marga kalda vinnuferla.
Samræming annealing (dreifingu glæðingar): Hár hitastig og langan tíma í að útrýma aðgreiningu íhluta.
Stöðugleiki annealing: Til að útrýma afgangsálagi eða koma á stöðugleika uppbyggingarinnar (svo sem glitun steypujárni).
Að móta annealing (svartur kjarna smíða glitun): sundraðu sementítinu í hvítu steypujárni í grafít til að bæta hörku.
Álagsglæðning: Hitastig með lágum hita (500-650 gráðu) til að útrýma afgangsálagi.
Algjör annealing: Hitið til AC₃ og síðan hægt kælingu til að fá jafnvægisbyggingu.
Ófullkomin glitun: Upphitun á AC₁ ~ AC₃ og síðan hægt kælingu, endurkristöllun að hluta.
Umbúðir annealing: Vinnustykkið er pakkað í lokaðan kassa og fyllt með hlífðarmiðlum (eins og kol) til að annast.
Tómarúm annealing: annealing í tómarúmi til að koma í veg fyrir oxun.
Meðferð við kornhreinsun: Kornhreinsun er náð með því að glæða eða aflögun hitameðferðar.
Normalizing: Upphitun til austenitization og loftkælingu til að fá jafna perlu uppbyggingu.
5. SLOCKING TYPE
Slökkt: hröð kæling eftir upphitun til að fá martensitic eða bainitic uppbyggingu til að bæta hörku og styrk.
Staðbundin slökkt: slökkt aðeins á tilteknu svæði vinnustykkisins.
Yfirborðsherðing: Aðeins harðnar yfirborð vinnustykkisins (svo sem innleiðingarherðing).
Björt slökkt (bjart slökkt): Slökkt í verndandi andrúmslofti eða tómarúmi til að viðhalda björtu yfirborði.
Kæling vatns: Vatn sem kælimiðill (hentugur fyrir lágt kolefnisstál).
Kæling olíukælingar: Notaðu slökkt á olíu sem kælimiðilinn (draga úr aflögun og sprungum).
Kæling loftkælingar: Kæling í lofti (fyrir mikið herða stál).
Tvöfaldur miðlungs slökkt (hlé á slökkt/stjórnað tímaskipting/tvöfaldur vökvi slökkt): Tveir miðlar (svo sem vatn til olíu) eru notaðir til að kólna í röð.
MYNDATEXTI PREFING: Ýttu á slökkt í mold til að stjórna aflögun.
Úða slökkt: Kæling með því að úða fljótandi miðli.
Úða slökkt: Atomized droparnir eru úðaðir til að flýta fyrir kælingu.
Loftkæling: Þvinguð loftkæling.
Blýbaðklæðning: Notaðu bráðinn blý sem kælingarmiðilinn (notaður til að slökkva á isothermal).
Saltbað slóð: Bráðna saltið er notað sem kælingarmiðill (stjórnaðu kælingarhraðanum).
Saltvatns slökkt: Saltvatn (svo sem vatnslausn NaCl) er notað til að auka kælingarhraðann.
Sending: Hluti vinnustykkisins er alveg slokkinn.
Ófullnægjandi slökkt: Ófullnægjandi kælingarhraði leiðir til ófullkominnar myndunar martensít.
Bainite isothermal slökkt: Bainite uppbygging fæst við sama hitastig á umbreytingarsvæði Bainite.
Martensitic stigað slökkt: fyrst slökkt í lágan hita miðil (eins og saltbað) og síðan loftkælt að stofuhita.
Aerothermal slökkt (gagnrýnið svæði slökkt): slökkt eftir upphitun að ac₁ ~ ac₃, heldur hluta af ferrítinu.
Sjálf - kalt slökkt: Martensite umbreytingin er lokið með því að nota leifar hita vinnustykkisins sjálfs (eins og post - að móta leifar hita svala).
Högg slökkt: hröð upphitun og kæling með mikilli orkuþéttleika (td leysir slökkt).
Rafeindgeisla sval: Hitun yfirborðsins með rafeindgeislanum og slokknar síðan af sjálfum - kælingu.
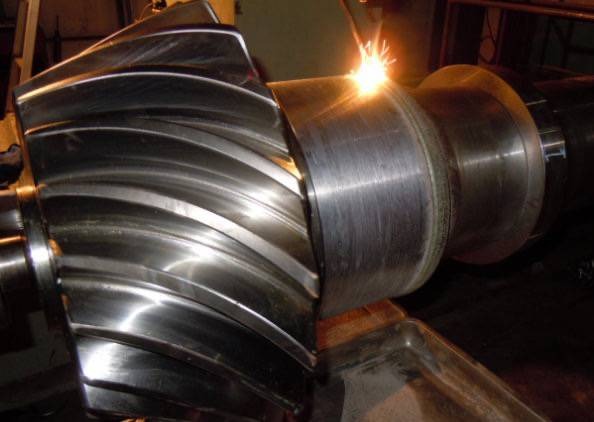
Laser slökkt: Lasergeislinn er notaður til að hita hratt og sjálf - kaldur herða.
Logandi slökkt: hiti og slökkt með súrefni - asetýlen loga.
Slökkt er á örvunarhitun (slökkt á örvun): Slökkt eftir upphitun yfirborðsins með örvunarstraumi.
Snerta viðnámshitun (rafmagns snertingu): Notaðu yfirborð viðnáms viðnáms og síðan slökkt.
Raflausn slökkt (salta eldur): Slökkt eftir upphitun með því að koma rafmagni í salta.
Form aflögun leifar hita sval: leifar hitans sem myndast við aflögun plasts er beint slökkt.
Kryógenmeðferð: Slökkt og kælið síðan að neðan 80 gráðu til að draga úr afgangs austenít.
Herðun (herða getu): Mesta hörku sem stál getur náð eftir slökkt.
Herðing: getu stáls til að fá dýpt martensít við slökkt.
Slökkt lag: herti hluti yfirborðs vinnuhluta.
Árangursrík hert dýpt (hert dýpt): Lóðrétt fjarlægð frá yfirborðinu til tilgreinds hörkugildi.
Sjötti, mildandi
Mipping: Vinnuhlutinn eftir slokkun er hitað að ákveðnu hitastigi undir AC₁, haldið og síðan kælt til að draga úr brothættri og leifarálagi og koma á stöðugleika í uppbyggingunni.
Tómarúmsmeðferð: Mipping í lofttæmisumhverfi til að koma í veg fyrir oxun og decarburization.
Þrýstingsmeðferð: Mipping undir þrýstingi til að stjórna aflögun vinnuhluta.
Sjálf - Hitunarmeðferð (sjálf - mildun): Mippunarferlinu er lokið með því að nota afgangshitann á vinnustykkinu eftir að hafa slokknað (svo sem dreifing á afgangshitanum á staðbundnu svala svæðinu).
Sjálfsprottinn mildun (sjálfsprottin mildunaráhrif/sjálf - mildun): staðbundið mildandi fyrirbæri af völdum hitastigsstigs við kælingu.
Lágt hitastig: 150-250 gráðu mildun til að draga úr slökkt á streitu og viðhalda mikilli hörku (notuð við verkfæri, mælir).
Miðlungs hitastig: 350-500 gráðu mildun til að fá mýkt og hörku (fyrir uppsprettur).
Háhitastig: 500-650 gráðu mildun til að fá alhliða vélrænni eiginleika (mildunarmeðferð).
Margfeldi mildunar: Margfeldi mildunar á sama vinnustykkinu til að útrýma Austenite að fullu (svo sem háhraða stál).
Eldfast mildun (eldfast mildunarviðnám/eldfast hitastöðugleiki): Geta efnis til að standast lækkun hörku við mildun.
Mipping: Samsett ferli með háhita eftir slökkt, notað til að bæta alhliða vélrænni eiginleika.
Vii. Heild lausn hitameðferð
Hitameðferð með föstum lausn: álfelgurinn er hitaður að háum hita þannig að leysir frumefnið er leyst upp í fylkinu og síðan kælt hratt til að fá yfirmettaðan fast lausn (svo sem meðferð með ryðfríu stáli með fastri lausn).
Vatnsherðandi meðferð: Meðferð með föstu lausn við mikið manganstál til að útrýma karbíði og bæta hörku.
Sementun herða (styrkur/útdráttarstyrking): SuperSatured fast lausnin er felld út til að styrkja fasa (svo sem álblöndu) með öldrun meðferðar.
Öldrun: Ferlið við náttúrulega breytingu á eiginleikum með tíma eftir lausnarmeðferð (náttúruleg öldrun og gervi öldrun).
Umbreytingartími: Tímaáhrif fyrirbæri eftir aflögun kalt plast.
Tímameðferð: Styrking áfanga (svo sem al {0- Cu ál) með því að hita til að stuðla að úrkomu yfirmettaðs fastrar lausnar.
Náttúruleg öldrunarmeðferð: Öldrun er lokið eftir langan tíma við stofuhita.
Gervi öldrunarmeðferð: Upphitun við ákveðinn hitastig til að flýta fyrir öldrunarferlinu.
Einkennd öldrunarmeðferð: Öldrun er framkvæmd í áföngum við mismunandi hitastig til að hámarka afköst.
Með tímanum meðferð: Styrkur minnkar og hörku eykst vegna of mikils hitastigs eða tíma.
Martensitic öldrunarmeðferð: Öldrun styrking í martensitic ríki (svo sem Martensitic Aged Steel).
Náttúruleg stöðugleiki meðferðar (náttúruleg öldrun): löng - hugtak náttúruleg staðsetning til að útrýma leifar streitu eða koma á stöðugleika.
Aðhvarf: Aldur álfelgurinn er hitaður undir hitastig lausnarinnar til að snúa við öldrunaráhrifum.
8. Hitameðferðargallar
Oxun: Þegar það er hitað bregst málmyfirborðið við súrefni til að mynda oxíðskala.
Afkorni: Þegar stál er hitað tapast kolefnisþáttur yfirborðsins, sem leiðir til minnkunar á hörku.
Kolvettur: Ókeypis kolefnisagnir settar á yfirborðið vegna mikils kolefnismöguleika við kolvetni.
Slökkt á kælingu sprungu: Sprungur af völdum of mikils kælingarálags (algengar í flóknum hlutum).
Slökktur á kælingu röskun (slökkt aflögun): Lögun eða stærð breytinga af völdum ójafns álags við kælingu.
Dimmental röskun (víddar aflögun/aflögun rúmmáls): heildarmagn eða stærð breytinga á vinnustykki (svo sem stækkun eða samdráttur).
Lögun röskun (beygju aflögun/aflögun lögun): Vinnuhlutinn er beygður, brenglaður og aðrar breytingar á rúmfræðilegri lögun.
Slökkt á kælingu álagi: Innra streita myndað af hitastigsstigi og breytingu á fasa við kælingu.
Varmaálag: hitauppstreymi og samdráttarálag af völdum óeðlilegs hitastigs við upphitun eða kælingu.
Fasaskipti streitu (vefjaálag): streita sem myndast við rúmmálsbreytingar við fasabreytingar (td austenít til martensít).
Leifar streitu (leifar innra streitu/innra streitu): streitan er áfram í vinnustykkinu eftir hitameðferð.
Mjúkur blettur: Svæðið með ófullnægjandi staðbundna hörku eftir að hafa slokknað (vegna ójafnrar kælingar eða oxunarskala).
Ofhitnun: Kristalmörkin eru oxuð eða bráðin vegna of mikils hitastigshitastigs (óafturkræfan galla).
Ofhitnun: Kornið er gróft vegna of mikils hitastigshitastigs (sem hægt er að laga með því að staðla).
Ósamhverfa: Ójöfn dreifing efnasamsetningar eða vefja í efni.
Kalt Brittleness (lágt hitastig Brittleness): Fyrirbæri mikillar lækkunar á hörku efnis við lágt hitastig.
Blue Brittleness: Brittleness of Steel á bilinu 200-300 gráðu vegna öldrunar fyrirbæri.
Heitt Brittleness (Red Brittleness): Brittleness af völdum styrkleika óhreininda eins og brennisteins við kornamörk við háan hita.
Vetni faðmlag: Vetnisatóm kemst inn í málmgrindurnar sem leiða til brothætts beinbrots (algengt í stáli með miklum styrk).
Hvítur blettur: Innri microcrack myndaður með vetnisuppsöfnun í stáli (silfurhvítur blettur á kafla).
σ fasa Brittleness: Brittleness af völdum úrkomu σ áfanga í ryðfríu stáli eða hitaþolnu stáli.
STEMPLITY: Brittleness af völdum óhreininda eða breytinga á smíði við mildun.
Fyrsta tegund geðrofsbrota (óafturkræft skaplyndi/lágt hitastig skaplyndi): óafturkræft Brittleness eftir mildun við 250-400 gráðu (tengt fosfór hlutdrægni).
Önnur tegund geðrofsbrota (afturkræft skaplyndi/háhitastig skaplyndi): Brittleness af völdum hægrar kælingar eftir mildun við 450-650 gráðu (sem hægt er að forðast með skjótum kælingu).
9. Kolvetni
Kolvetni: Kolefni er síað inn í yfirborð lág kolefnisstál til að bæta hörku á yfirborði og slitþol.
Solid kolvetni: Kolvetni er framkvæmd með því að hita í traustum hreinsiefni (kol + karbónat).
Kolefnisíferð: Kolefnisíferð er húðuð á yfirborði vinnustykkisins og síðan hitað til kolefnisíferðar.
Saltbaðkolvetni (fljótandi kolvetni): Kolvetni í bráðnu saltbaði (eins og blásýru).
Gasandi: kolvetni með því að hita í kolefni - sem inniheldur gas (eins og própan).
Drip Carburizing (slepptu kolvetni): Slepptu lífrænum vökva (svo sem metanóli + asetoni) í ofninn til að búa til kolvetni andrúmsloft.
Jón kolvetni (glóandi losun kolvetni): Carburizing í gegnum jónasprengju í plasma.
Kolvetnuð í vökvaðri rúmi: Kolvetni í vökva fastan agna miðli.
Raflausn kolvetni: Kolvetni með rafefnafræðilegum viðbrögðum í salta.
Tómarúmslyfjagjöf: Kolvetni er framkvæmd með því að setja kolvetnagas í tómarúmsumhverfi.
Háhita kolvetni: Hröð kolvetni ferli sem framkvæmt var við 900-1050 gráðu.
Staðbundin kolvetni: Aðeins tiltekið svæði vinnustykkisins er kolvetni (önnur svæði eru varin með koparhúðun eða húð).
Re - Carburization: re - kolvetni yfirborðs decarbonized vinnuhluta til að endurheimta kolefnisinnihald.
Kolefnismöguleiki (kolefnisstaða): kolefnisstyrkur í ofni andrúmsloftinu þegar jafnvægi er náð með stályfirborði.
Kleft lag: Yfirborðið þar sem kolefnisstyrkur eykst eftir kolvetni.
Kolvetnalaga dýpt: Lóðrétt fjarlægð frá yfirborðinu til tilgreinds kolefnisinnihalds (td 0,4%C).
Árangursrík hylkin hertu lagdýpt: Lóðrétt fjarlægð frá yfirborðinu til tilgreinds hörku (td . 550 hv).
Nitriding
Nitriding (nitridation): Köfnunarefni er síað inn í yfirborð stáls til að mynda mikla hörku nítríðlag.
Fljótandi nitriding: Köfnunarefni er síað inn í köfnunarefni - sem inniheldur bráðin sölt (eins og sýaníð).
Gas nitriding: Köfnunarefni er síast inn í andrúmsloft ammoníaks (NH₃) niðurbrots.
Jón nitriding (jón nitriding): með því að nota sprengjuárás á yfirborðinu fyrir nitriding.
Stakt nitriding: nitriding framkvæmt við einn hitastig og tíma.
Multi - Stig nitriding (Multi - Stage Nitriding): ferli multi - stig hitastig eða köfnunarefnis möguleg aðlögun.
Denitrogenation (denitrogenation): Að draga úr köfnunarefnisinnihaldi yfirborðsins með upphitun eða efnafræðilegri meðferð.
Nítríð: Efnasambönd mynduð í nitriding laginu (td Fe₄n, Fe₂₃n).
Köfnunarefnismöguleiki: Megindleg vísitala köfnunarefnisíferðar í andrúmslofti ofnsins.
Köfnunarefnisígræðslulag Dýpt: Lóðrétt fjarlægð frá yfirborðinu til upprunalegu fylkisbyggingarinnar.


